

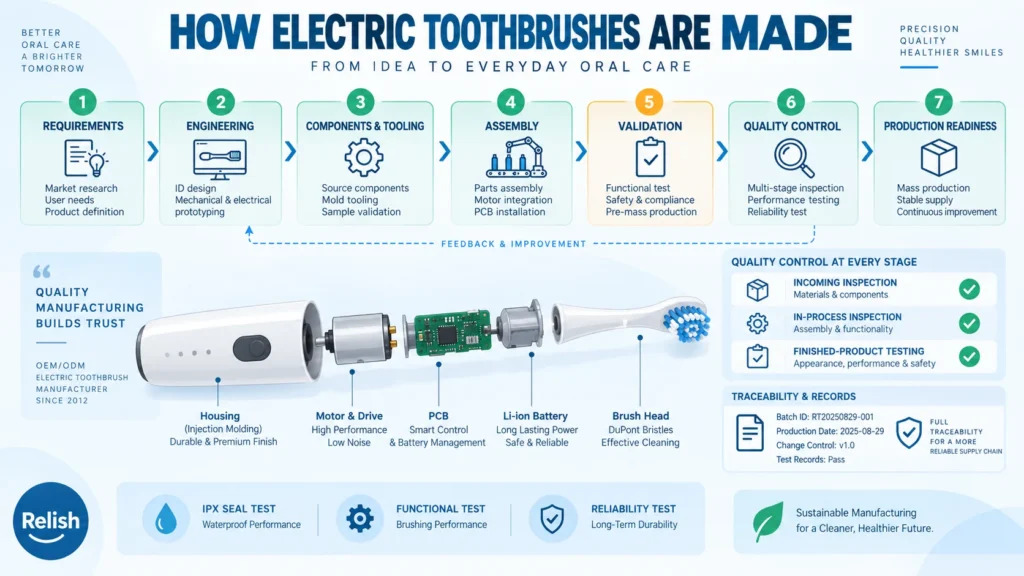
電動歯ブラシの製造は、単一の組立作業ではなく、調整されたプロセスです。製品は通常、合意された要件から製造可能な設計、調達部品、管理された組立、検証、品質レビュー、生産リリースへと進みます。正確な経路は、製品アーキテクチャ、部品の選択、対象市場、工場の管理体制によって異なります。
この概要は電動歯ブラシに焦点を当てています。特定製品の詳細な内部構造やOEM/ODM調達プロセス全体ではなく、製造ワークフローについて説明します。部品ごとの説明については、以下をご覧ください 電動歯ブラシ内部構造ガイド.
製造ワークフローの概要
有用な高レベルモデルは次のとおりです:
要件 → エンジニアリング → 部品と治具 → 組立 → 検証 → 品質管理 → 生産準備
これらの段階は重複します。例えば、ハウジングの形状は治具、組立アクセス、密封オプションに影響を与えます。バッテリーと充電の選択は電気設計と検証計画に影響します。パイロットビルド中に発見された問題は、量産開始前にチームを図面、部品、または治具の決定に戻すことがあります。
製品要件と製造可能な仕様から始める
製造は、製造および検証可能な製品定義から始まります。通常、意図された用途、物理的形態、動作機能、電源と充電方法、ユーザーインターフェースの期待値、包装ニーズ、対象市場、および該当する文書要件を記録します。
これらの要件はエンジニアリング仕様になります。仕様は、寸法、材料、インターフェース、重要な機能、外観の期待値、および合格基準について、異なるチームに共通の参照を提供します。また、治具と部品のコミットメントが行われる前に、トレードオフを可視化します。例えば、コンパクトなハンドルは、バッテリー、PCB、モーター、シール、および組立治具に利用できるスペースを制限する場合があります。
目標は単に魅力的なコンセプトを作成することではありません。繰り返し組み立てられ、明確な要件に対して評価できる製品を定義することです。
コンセプトを機械、駆動、電子設計に変換する
ハウジング、人間工学、治具の考慮事項
機械工学は、外部形状を製造および接合可能な部品に変換します。エンジニアは、壁の形状、インターフェース、組立クリアランス、材料の挙動、化粧面、およびボタン、充電接点、ブラシヘッド接続などの機能の位置を考慮します。プラスチック部品の場合、選択された材料、壁の形状、冷却挙動、および金型設計は、寸法の一貫性と成形部品の外観に影響を与える可能性があります。
ハウジングは組立方法とも適合する必要があります。設計は、別々のシェル、内部フレーム、接着接合、溶接接合、または別の閉鎖戦略を使用する場合があります。正しい選択は製品仕様と検証証拠に依存し、すべての電動歯ブラシに普遍的なシーケンスではありません。
モーターと駆動システムの選択
駆動システムは電気エネルギーを意図されたブラシヘッドの動きに変換します。製品に応じて、モーター、トランスミッションまたは運動変換機構、シャフトまたはカップリング、および支持機械機能が含まれる場合があります。エンジニアは、これらの部品がどのように組み合わされるか、公差がどのように累積するか、および可動システムが隣接部品を損傷することなく組み立てられる方法を検討します。
ここで、製品の機能アーキテクチャが製造アーキテクチャと出会います。モーター、駆動レイアウト、またはブラシヘッドインターフェースの変更は、ハウジング、内部サポート、組立治具、および検証計画の変更を必要とする場合があります。
PCB、制御、電気インターフェース
電子設計は、デバイスが電源を受け取り、駆動システムを制御し、ユーザー入力またはステータス信号に応答する方法を定義します。PCBアセンブリ、電気接続、スイッチ、インジケーター、および充電インターフェースは、機械的レイアウトに適合し、組立および使用中に保護される必要があります。
電子機器の製造は通常、製品および顧客仕様に適した文書化された組立および合格要件に依存します。正確なPCB調達、はんだ付けプロセス、ファームウェア機能、および検査方法は製品とサプライヤーに固有であり、完成した歯ブラシから推測すべきではありません。上流の決定のより完全な見解については、別の 電動歯ブラシ設計・開発ガイド.
電源システムと充電方法を設計する
電源システムは、バッテリー化学と構成、充電方法、保護方法、電気インターフェース、機械的保持、および熱的考慮事項という統合された選択肢のセットとして設計されます。充電式リチウムイオンセルが使用される場合、充電および保護設計は、そのセルと製品の意図された動作条件に適合する必要があります。保護機能は、選択されたアーキテクチャが要求する場合、過充電、過放電、過電流、または温度制限などの条件に対処できます。
充電は、接点、スタンド、ケーブル接続、誘導配置、またはその他の製品固有のアプローチを通じて実装される場合があります。選択された方法は、エンクロージャ機能、電気インターフェース、組立ステップ、および検証計画に影響を与えます。したがって、機械設計が完了した後に追加されるアクセサリとしてではなく、エンジニアリング依存関係として扱う方が適切です。
ハウジング、部品、および治具を開発する
多くの電動歯ブラシハウジングおよび内部プラスチック部品は射出成形で作られます。大まかに言えば、ポリマーは金型に加工され、取り出し可能になるまで冷却され、該当する部品要件に対して検査されます。治具の決定は、機能、公差、化粧品質、および後続の組立の再現性に影響を与えるため重要です。
その他の部品は、モーター、PCB、バッテリー、充電部品、スイッチ、エラストマーシール、包装材料など、専門サプライヤーから調達される場合があります。ブラシヘッドは、独自の材料と製造ルートを持つ別個の構成である場合があります。製品がブラシ毛を使用する場合、その取り付け方法と仕上げ方法は、そのブラシヘッド構成にのみ適用されるものとして記載すべきであり、ハンドル製造の普遍的な工程ではありません。
生産組立の前に、チームは通常、リリースされた部品、図面、材料仕様、および部品リビジョンが計画中のビルドと一致していることを確認します。
電動歯ブラシの組立
組立は、文書化された作業指示に従って、承認された部品とサブアセンブリを統合する工程です。順序は筐体と製品アーキテクチャによって異なります。ある設計では、内部フレームに駆動系と電子部品を組み付けてから筐体に挿入する場合もあれば、別の設計では最終閉鎖の前に一方のシェルに組み付ける場合もあります。一部の作業は、製品と工場に応じて、手作業、半自動、または自動で行われる場合があります。
この段階では、再現性が重要です。治具、該当する場合のトルクまたは締結管理、部品識別、および明確な取り扱い指示は、ばらつきの低減に役立ちます。重要なのは、すべての工場が同じ設備や手順を使用することではなく、ビルド方法が指定された構成を一貫して生産できることです。
シール、バリデーション、機能の検証
シールは、筐体設計、部品インターフェース、および想定使用環境と併せて検討されます。製品に応じて、ガスケット、オーバーモールド成形、接着接合、溶着接合、またはその他の工学的閉鎖方法を使用する場合があります。シール方法とその評価方法は、特定の構成に合わせて選択する必要があります。
機能バリデーションは、組立済み製品がその仕様で定義された機能を果たすかどうかを確認します。バリデーション計画では、駆動システムの動作、制御、充電動作、電気接続、および筐体の完全性を考慮する場合があります。試験方法、サンプルサイズ、合格基準、および該当する場合は侵入保護等級は、製品と対象市場に合わせて設定する必要があり、すべての電動歯ブラシに一律に適用できるものではありません。
バリデーションで不具合や予期しないばらつきが特定された場合、チームは根本原因が部品、公差、組立工程、金型状態、試験セットアップ、または設計判断に関連しているかどうかを調査します。その結果は、リリース前の管理された是正につながる場合があります。
品質管理とトレーサビリティを生産に組み込む
受入、工程内、および完成品の管理
品質管理は、製品仕様と連携している場合に最も有効です。受入管理では、購入部品が期待されるバージョンであり、定義された要件を満たしていることを確認できます。工程内管理では、問題が密閉されたり後工程に渡される前に特定できます。完成品レビューでは、包装または出荷前に定義されたリリース基準を確認できます。
適切な管理は、製品とリスクによって異なります。文書化された品質計画では、何を検査するか、どのように検査するか、誰がリリース判断を下せるか、および製品または部品が要件を満たさない場合にどうするかを特定する必要があります。
不適合およびリリース判断
不適合品は、誤って使用またはリリースされないように識別および管理する必要があります。処分には、是正、隔離、追加評価、またはその他の文書化された判断が含まれる場合があります。是正が行われた場合、製品はリリース前に該当する要件に対して再検査されます。
トレーサビリティ記録と変更管理
トレーサビリティにより、製造業者は製品またはビルドを、部品リビジョン、材料またはサプライヤーロット、ビルド記録、検査結果、承認された変更などの関連情報に結び付けることができます。正確な記録システムは組織と製品によって異なります。その価値は実用的です。問題が発生したとき、チームはどの構成が製造されたか、どのような証拠が存在するか、および変更が結果に影響したかどうかを調査できます。
変更管理は、その記録を有意義なものに保ちます。部品、金型、プロセス、ソフトウェア設定、または包装要素への変更は、生産ビルドで使用される前に、製品の品質システムに従って評価および承認される必要があります。
包装、パイロット生産、および量産準備
包装は完成した構成を保護し、対象市場に必要な情報を提示します。ハンドル、ブラシヘッド、充電アクセサリ、説明書、およびその他の承認された内容物を含む場合があります。包装設計は製品と併せてレビューし、適合性、表示、取り扱い、および流通のニーズがリリース前に対処されるようにする必要があります。
パイロット生産は、リリースされた部品、金型、組立指示、治具、バリデーション方法、包装、および品質記録が実際のビルドで連携して機能するかを確認する管理された機会です。単に少量を生産することとは異なります。パイロット生産により、試作品では見えなかった再現性の問題が明らかになる場合があります。
量産準備とは、製品、部品、プロセス文書、品質管理、およびリリース基準が、再現可能な製造に向けて整合していることを意味します。すべてのリスクがなくなったという意味ではなく、未解決の問題が評価され、生産プロセスにそれらを管理するための管理された基盤があることを意味します。
OEMバイヤーが生産前に確認すべき事項
Before a powered toothbrush moves into volume production, a buyer can ask for clarity on:
- The approved product requirements, drawings, and revision status.
- The selected component configuration, including the drive, electronics, battery, charging approach, housing, and brush-head arrangement where relevant.
- The sample or pilot build that represents the approved configuration.
- The validation evidence and acceptance criteria appropriate to the target product and market.
- The quality documentation, nonconformance process, and release authority.
- The traceability and change-control expectations for components and production records.
- The packaging configuration and the information that must accompany the product.
These questions help align the product definition with the manufacturing plan. They do not replace product-specific engineering, regulatory, or commercial review. For program-management questions that go beyond this manufacturing overview, see the 電動歯ブラシのOEM/ODM製造ガイド.