

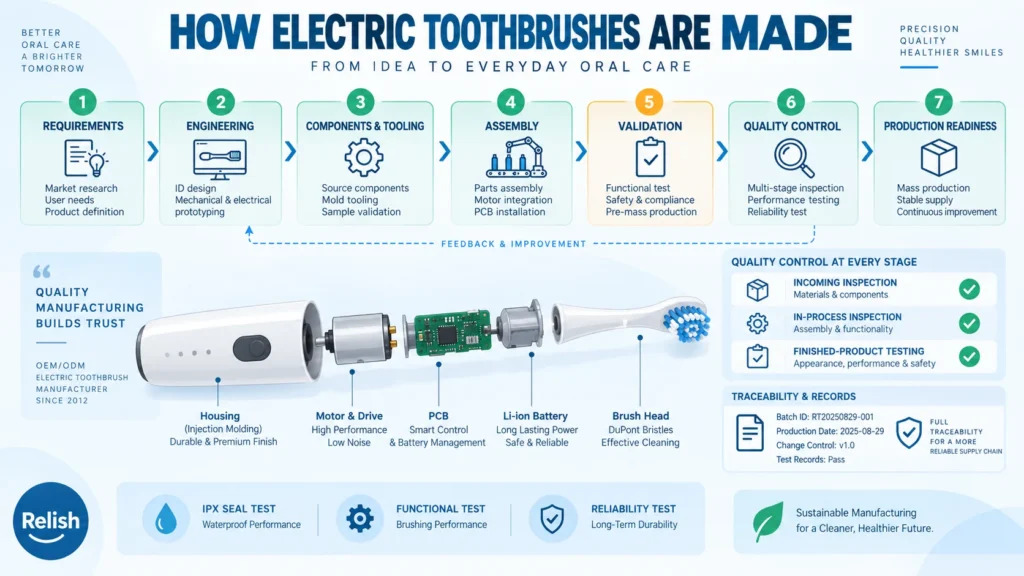
Производство электрических зубных щеток — это скоординированный процесс, а не единичная сборочная операция. Продукт обычно проходит путь от согласованных требований к технологичной конструкции, закупленным компонентам, контролируемой сборке, валидации, проверке качества и запуску в производство. Точный маршрут зависит от архитектуры продукта, выбора компонентов, целевого рынка и заводских средств контроля.
В этом обзоре рассматриваются электрические зубные щетки. В нем объясняется производственный процесс, а не подробное внутреннее устройство конкретного продукта или полный процесс закупок OEM/ODM. Для покомпонентного объяснения см. руководство по внутренней структуре электрической зубной щетки.
Производственный процесс: краткий обзор
Полезная высокоуровневая модель:
Требования → Проектирование → Компоненты и оснастка → Сборка → Валидация → Контроль качества → Готовность к производству
Эти этапы пересекаются. Например, геометрия корпуса влияет на оснастку, доступ для сборки и варианты герметизации; выбор батареи и зарядки влияет на электрическую конструкцию и план валидации. Проблема, обнаруженная во время пилотной сборки, может вернуть команду к решению по чертежу, компоненту или оснастке до начала серийного производства.
Начните с требований к продукту и технологичной спецификации
Производство начинается с определения продукта, который можно изготовить и проверить. Обычно в нем фиксируются предполагаемое использование, физический формат, рабочие функции, подход к питанию и зарядке, ожидания по пользовательскому интерфейсу, потребности в упаковке, целевые рынки и применимые требования к документации.
Эти требования становятся инженерной спецификацией. Спецификация дает разным командам общий ориентир по размерам, материалам, интерфейсам, критическим функциям, ожиданиям по внешнему виду и критериям приемки. Она также делает компромиссы видимыми до принятия обязательств по оснастке и компонентам. Например, компактная ручка может ограничить пространство, доступное для батареи, печатной платы, двигателя, уплотнений и сборочных приспособлений.
Цель — не просто создать привлекательную концепцию. Она состоит в том, чтобы определить продукт, который можно многократно собирать и оценивать по четким требованиям.
Превратите концепцию в механическую конструкцию, привод и электронику
Корпус, эргономика и considerations оснастки
Механическая инженерия преобразует внешнюю форму в детали, которые можно изготовить и соединить. Инженеры учитывают геометрию стенок, интерфейсы, сборочные зазоры, поведение материалов, косметические поверхности и расположение таких элементов, как кнопки, зарядные контакты или соединения с насадкой. Для пластиковых деталей выбранный материал, геометрия стенок, поведение при охлаждении и конструкция оснастки могут влиять на размерную стабильность и внешний вид отлитой детали.
Корпус также должен быть совместим с методом сборки. Конструкция может использовать отдельные оболочки, внутреннюю раму, клеевое соединение, сварное соединение или другую стратегию закрытия. Правильный выбор зависит от спецификации продукта и доказательств валидации; это не универсальная последовательность для каждой электрической зубной щетки.
Выбор двигателя и системы привода
Система привода преобразует электрическую энергию в заданное движение насадки. В зависимости от продукта это может включать двигатель, трансмиссию или механизм преобразования движения, вал или муфту, а также вспомогательные механические элементы. Инженеры анализируют, как эти детали соединяются между собой, как накапливаются допуски и как движущуюся систему можно собрать без повреждения соседних компонентов.
Здесь функциональная архитектура продукта встречается с его производственной архитектурой. Изменение двигателя, компоновки привода или интерфейса насадки может потребовать изменений корпуса, внутренних опор, сборочных приспособлений и плана валидации.
Печатная плата, элементы управления и электрические интерфейсы
Проектирование электроники определяет, как устройство получает питание, управляет системой привода и реагирует на пользовательский ввод или сигналы состояния. Сборка печатной платы, электрические соединения, переключатели, индикаторы и интерфейс зарядки должны соответствовать механической компоновке и быть защищены во время сборки и использования.
Производство электроники обычно опирается на документированные требования к сборке и приемке, соответствующие продукту и спецификации заказчика. Точные источники печатных плат, процесс пайки, функции прошивки и метод inspection зависят от продукта и поставщика; их не следует предполагать по готовой зубной щетке. Для более полного представления о решениях на предыдущих этапах см. отдельное руководство по проектированию и разработке электрической зубной щетки.
Спроектируйте систему питания и подход к зарядке
Система питания проектируется как интегрированный набор решений: химический состав и конфигурация батареи, метод зарядки, подход к защите, электрические интерфейсы, механическое удержание и тепловые considerations. Если используется перезаряжаемый литий-ионный элемент, конструкция зарядки и защиты должна быть совместима с этим элементом и предполагаемыми условиями эксплуатации продукта. Функции защиты могут учитывать такие условия, как перезаряд, глубокий разряд, сверхток или температурные пределы, когда выбранная архитектура этого требует.
Зарядка может быть реализована через контакты, подставку, кабельное соединение, индуктивную схему или другой подход, специфичный для продукта. Выбранный метод влияет на элементы корпуса, электрические интерфейсы, этапы сборки и план валидации. Поэтому его лучше рассматривать как инженерную зависимость, а не как аксессуар, добавленный после завершения механической конструкции.
Разработайте корпус, компоненты и оснастку
Многие корпуса электрических зубных щеток и внутренние пластиковые детали изготавливаются литьем под давлением. В общих чертах полимер перерабатывается в форму, охлаждается до возможности извлечения, а затем проверяется на соответствие применимым требованиям к детали. Решения по оснастке важны, поскольку они влияют на элементы, допуски, косметическое качество и повторяемость последующей сборки.
Другие компоненты могут поступать от специализированных поставщиков, включая двигатели, печатные платы, аккумуляторы, зарядные элементы, переключатели, эластомерные уплотнения и упаковочные материалы. Зубная насадка может быть отдельной конфигурацией с собственными материалами и производственным маршрутом. Если продукт использует щетину, методы её крепления и обработки следует описывать только для этой конфигурации зубной насадки; они не являются универсальным этапом производства ручки.
Перед производственной сборкой команды обычно подтверждают, что выпущенные детали, чертежи, спецификации материалов и ревизии компонентов соответствуют планируемой сборке.
Сборка электрической зубной щётки
Сборка объединяет утверждённые компоненты и подузлы в соответствии с документированными рабочими инструкциями. Порядок зависит от корпуса и архитектуры продукта. В одной конструкции привод и электроника могут собираться на внутренней раме перед установкой в корпус; в другой — сборка может производиться в одну оболочку до финального закрытия. Некоторые операции могут быть ручными, полуавтоматизированными или автоматизированными в зависимости от продукта и завода.
На этом этапе важна повторяемость. Приспособления, контроль крутящего момента или крепежа там, где это применимо, идентификация компонентов и чёткие инструкции по обращению помогают снизить вариативность. Суть не в том, что каждый завод использует одинаковое оборудование или последовательность, а в том, что метод сборки должен стабильно обеспечивать заданную конфигурацию.
Герметизация, валидация и проверка функциональности
Герметизация рассматривается вместе с конструкцией корпуса, интерфейсами компонентов и предполагаемой средой использования. В зависимости от продукта конструкция может использовать прокладки, заформованные элементы, клеевые соединения, сварные соединения или другое инженерное закрытие. Метод герметизации и способ его оценки должны выбираться для конкретной конфигурации.
Функциональная валидация проверяет, выполняет ли собранный продукт функции, определённые его спецификацией. План валидации может учитывать работу системы привода, органов управления, поведение при зарядке, электрические соединения и целостность корпуса. Методы испытаний, размеры выборок, пределы приёмки и любая степень защиты от проникновения должны устанавливаться для продукта и целевого рынка; их нельзя предполагать для всех электрических зубных щёток.
Когда валидация выявляет отказ или неожиданную вариацию, команда исследует, связана ли первопричина с компонентом, допуском, этапом сборки, состоянием оснастки, настройкой испытаний или конструктивным решением. Результат может привести к контролируемой корректировке перед выпуском.
Встраивание контроля качества и прослеживаемости в производство
Входной, операционный и финишный контроль
Контроль качества наиболее полезен, когда он связан со спецификацией продукта. Входной контроль может подтвердить, что закупленные детали соответствуют ожидаемой версии и определённым требованиям. Операционный контроль может выявить проблемы до их закрытия в корпусе или передачи на последующую операцию. Финишный контроль может подтвердить определённые критерии выпуска перед упаковкой или отгрузкой.
Соответствующие меры контроля варьируются в зависимости от продукта и риска. Документированный план качества должен определять, что проверяется, как проверяется, кто может принять решение о выпуске и что происходит, когда продукт или компонент не соответствует требованию.
Несоответствия и решения о выпуске
Несоответствующий элемент должен быть идентифицирован и контролироваться, чтобы он не был случайно использован или выпущен. Решение может включать корректировку, изоляцию, дополнительную оценку или другое документированное решение. Если корректировка выполнена, продукт повторно проверяется на соответствие соответствующему требованию перед выпуском.
Записи прослеживаемости и управление изменениями
Прослеживаемость даёт производителю возможность связать продукт или сборку с соответствующей информацией, такой как ревизии компонентов, партии материалов или поставщиков, записи о сборке, результаты inspections и утверждённые изменения. Точная система записей различается в зависимости от организации и продукта. Её ценность практична: когда появляется проблема, команда может исследовать, какая конфигурация была собрана, какие доказательства существуют и повлияло ли изменение на результат.
Управление изменениями сохраняет эти записи значимыми. Изменение компонента, оснастки, процесса, настройки программного обеспечения или элемента упаковки должно быть оценено и санкционировано в соответствии с системой качества продукта до его использования в производственной сборке.
Упаковка, пилотное производство и готовность к массовому производству
Упаковка защищает готовую конфигурацию и представляет информацию, необходимую для её целевого рынка. Она может включать ручку, зубную насадку или насадки, зарядные аксессуары, инструкции и другое утверждённое содержимое. Дизайн упаковки следует рассматривать вместе с продуктом, чтобы вопросы посадки, маркировки, обращения и распределения были решены до выпуска.
Пилотное производство — это контролируемая возможность проверить, работают ли выпущенные детали, оснастка, инструкции по сборке, приспособления, методы валидации, упаковка и записи о качестве совместно в реалистичной сборке. Это отличается от простого производства небольшого количества. Пилот может выявить проблемы повторяемости, которые не были видны в прототипе.
Готовность к массовому производству означает, что продукт, компоненты, документация процесса, меры контроля качества и критерии выпуска согласованы для повторяемого производства. Это не означает, что все риски исчезли; это означает, что открытые вопросы оценены и производственный процесс имеет контролируемую основу для управления ими.
Что OEM-покупатели должны подтвердить перед производством
Прежде чем электрическая зубная щетка перейдет к серийному производству, покупатель может запросить уточнения по:
- Утвержденные требования к продукту, чертежи и статус редакции.
- Выбранная конфигурация компонентов, включая привод, электронику, аккумулятор, способ зарядки, корпус и компоновку головки щетки, где это применимо.
- Образец или пилотная сборка, представляющая утвержденную конфигурацию.
- Доказательства валидации и критерии приемки, соответствующие целевому продукту и рынку.
- Документация по качеству, процесс работы с несоответствиями и орган, выдающий разрешение на выпуск.
- Ожидания по прослеживаемости и контролю изменений для компонентов и производственных записей.
- Конфигурация упаковки и информация, которая должна сопровождать продукт.
Эти вопросы помогают согласовать определение продукта с производственным планом. Они не заменяют инженерную, регуляторную или коммерческую экспертизу, специфичную для продукта. По вопросам управления программой, выходящим за рамки этого обзора производства, см. руководство по процессу OEM/ODM электрических зубных щеток.