

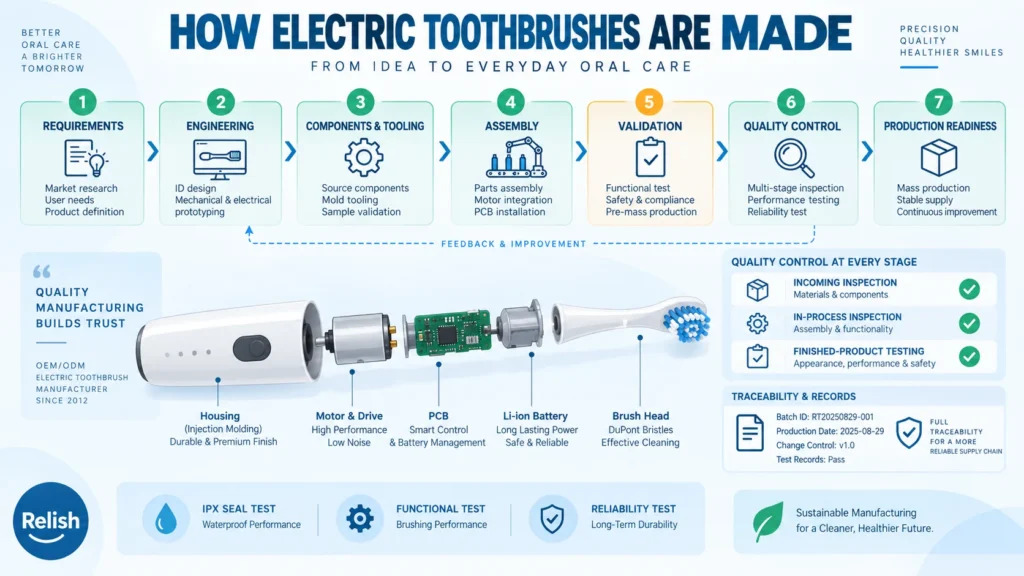
La fabrication des brosses à dents électriques est un processus coordonné plutôt qu'une simple opération d'assemblage. Un produit passe généralement des exigences convenues à une conception fabricable, des composants sourcés, un assemblage contrôlé, une validation, une revue qualité et une libération en production. Le parcours exact varie selon l'architecture du produit, les choix de composants, le marché cible et les contrôles d'usine.
Cet aperçu se concentre sur les brosses à dents électriques. Il explique le flux de fabrication, et non l'anatomie interne détaillée d'un produit spécifique ni le processus complet de sourcing OEM/ODM. Pour une explication composant par composant, voir le guide de la structure interne de la brosse à dents électrique.
Le flux de fabrication en un coup d'œil
Un modèle utile de haut niveau est :
Exigences → Ingénierie → Composants et outillage → Assemblage → Validation → Contrôle qualité → Préparation à la production
Ces étapes se chevauchent. Par exemple, la géométrie du boîtier influence l'outillage, l'accès à l'assemblage et les options d'étanchéité ; les choix de batterie et de charge affectent la conception électrique et le plan de validation. Un problème détecté lors d'une production pilote peut renvoyer l'équipe à une décision de dessin, de composant ou d'outillage avant le début de la production en volume.
Commencer par les exigences produit et une spécification fabricable
La fabrication commence par une définition de produit qui peut être construite et vérifiée. Elle enregistre normalement l'usage prévu, le format physique, les fonctions opérationnelles, l'approche d'alimentation et de charge, les attentes d'interface utilisateur, les besoins d'emballage, les marchés cibles et les exigences documentaires applicables.
Ces exigences deviennent une spécification d'ingénierie. La spécification donne aux différentes équipes une référence partagée pour les dimensions, les matériaux, les interfaces, les fonctions critiques, les attentes esthétiques et les critères d'acceptation. Elle rend également visibles les compromis avant que les engagements d'outillage et de composants ne soient pris. Un manche compact, par exemple, peut limiter l'espace disponible pour la batterie, le PCB, le moteur, les joints et les fixations d'assemblage.
L'objectif n'est pas simplement de créer un concept attrayant. Il est de définir un produit qui peut être assemblé de manière répétée et évalué par rapport à des exigences claires.
Transformer le concept en conceptions mécanique, d'entraînement et électronique
Considérations sur le boîtier, l'ergonomie et l'outillage
L'ingénierie mécanique traduit la forme externe en pièces qui peuvent être fabriquées et assemblées. Les ingénieurs prennent en compte la géométrie des parois, les interfaces, les jeux d'assemblage, le comportement des matériaux, les surfaces cosmétiques et l'emplacement de caractéristiques telles que les boutons, les contacts de charge ou les connexions de tête de brosse. Pour les pièces en plastique, le matériau choisi, la géométrie des parois, le comportement au refroidissement et la conception de l'outillage peuvent affecter la cohérence dimensionnelle et l'apparence de la pièce moulée.
Le boîtier doit également fonctionner avec la méthode d'assemblage. Une conception peut utiliser des coques séparées, un châssis interne, un joint collé, un joint soudé ou une autre stratégie de fermeture. Le bon choix dépend de la spécification du produit et des preuves de validation ; ce n'est pas une séquence universelle pour chaque brosse à dents électrique.
Sélection du moteur et du système d'entraînement
Le système d'entraînement convertit l'énergie électrique en mouvement souhaité de la tête de brosse. Selon le produit, cela peut impliquer un moteur, un mécanisme de transmission ou de conversion de mouvement, un arbre ou un accouplement, et des caractéristiques mécaniques de support. Les ingénieurs examinent comment ces pièces s'assemblent, comment les tolérances s'accumulent et comment le système en mouvement peut être assemblé sans endommager les composants adjacents.
C'est ici que l'architecture fonctionnelle d'un produit rencontre son architecture de fabrication. Une modification du moteur, de la disposition de l'entraînement ou de l'interface de la tête de brosse peut nécessiter des changements au boîtier, aux supports internes, aux fixations d'assemblage et au plan de validation.
PCB, commandes et interfaces électriques
La conception électronique définit comment l'appareil reçoit l'énergie, contrôle le système d'entraînement et répond aux entrées utilisateur ou aux signaux d'état. L'assemblage du PCB, les connexions électriques, les interrupteurs, les indicateurs et l'interface de charge doivent s'adapter à la disposition mécanique et être protégés pendant l'assemblage et l'utilisation.
La fabrication électronique repose couramment sur des exigences d'assemblage et d'acceptation documentées, appropriées au produit et à la spécification client. Le sourcing exact des PCB, le processus de soudure, la fonction du firmware et la méthode d'inspection sont spécifiques au produit et au fournisseur ; ils ne doivent pas être présumés à partir de la brosse à dents finie. Pour une vue plus complète des décisions en amont, voir le guide de conception et de développement de la brosse à dents électrique.
Concevoir le système d'alimentation et l'approche de charge
Le système d'alimentation est conçu comme un ensemble intégré de choix : chimie et configuration de la batterie, méthode de charge, approche de protection, interfaces électriques, maintien mécanique et considérations thermiques. Lorsqu'une cellule lithium-ion rechargeable est utilisée, la conception de la charge et de la protection doit être compatible avec cette cellule et les conditions de fonctionnement prévues du produit. Les fonctions de protection peuvent répondre à des conditions telles que la surcharge, la décharge excessive, la surintensité ou les limites de température lorsque l'architecture sélectionnée l'exige.
La charge peut être mise en œuvre par des contacts, un socle, une connexion par câble, un agencement inductif ou une autre approche spécifique au produit. La méthode sélectionnée affecte les caractéristiques du boîtier, les interfaces électriques, les étapes d'assemblage et le plan de validation. Il est donc préférable de la traiter comme une dépendance d'ingénierie, et non comme un accessoire ajouté après l'achèvement de la conception mécanique.
Développer le boîtier, les composants et l'outillage
De nombreux boîtiers de brosses à dents électriques et pièces plastiques internes sont fabriqués par moulage par injection. En termes généraux, un polymère est transformé dans un moule, refroidi jusqu'à pouvoir être retiré, puis contrôlé par rapport aux exigences applicables de la pièce. Les décisions d'outillage sont importantes car elles influencent les caractéristiques, les tolérances, la qualité cosmétique et la répétabilité de l'assemblage ultérieur.
D'autres composants peuvent provenir de fournisseurs spécialisés, notamment des moteurs, des PCB, des batteries, des pièces de chargement, des interrupteurs, des joints élastomères et des matériaux d'emballage. La tête de brosse peut être une configuration distincte avec ses propres matériaux et sa propre voie de fabrication. Si un produit utilise des poils, leurs méthodes de fixation et de finition ne doivent être décrites que pour cette configuration de tête de brosse ; elles ne constituent pas une étape universelle de fabrication du manche.
Avant l'assemblage en production, les équipes confirment généralement que les pièces validées, les dessins, les spécifications matérielles et les révisions de composants correspondent à la configuration prévue.
Assembler la brosse à dents électrique
L'assemblage réunit des composants et sous-ensembles approuvés selon des instructions de travail documentées. L'ordre dépend du boîtier et de l'architecture du produit. Une conception peut assembler le mécanisme d'entraînement et l'électronique sur un châssis interne avant insertion dans le boîtier ; une autre peut assembler dans une coque avant la fermeture finale. Certaines opérations peuvent être manuelles, semi-automatisées ou automatisées, selon le produit et l'usine.
À ce stade, la répétabilité est essentielle. Les gabarits, les contrôles de couple ou de fixation le cas échéant, l'identification des composants et des instructions de manipulation claires aident à réduire la variation. Le point n'est pas que chaque usine utilise le même équipement ou la même séquence, mais que la méthode d'assemblage doit produire de manière cohérente la configuration spécifiée.
Sceller, valider et vérifier la fonction
L'étanchéité est considérée conjointement avec la conception du boîtier, les interfaces des composants et l'environnement d'utilisation prévu. Selon le produit, une conception peut utiliser des joints, des éléments surmoulés, des joints collés, des joints soudés ou une autre fermeture technique. La méthode d'étanchéité et la manière dont elle est évaluée doivent être choisies pour la configuration spécifique.
La validation fonctionnelle vérifie si le produit assemblé remplit les fonctions définies par sa spécification. Un plan de validation peut examiner le fonctionnement du système d'entraînement, les commandes, le comportement de chargement, les connexions électriques et l'intégrité du boîtier. Les méthodes d'essai, les tailles d'échantillon, les limites d'acceptation et toute cote de protection contre la pénétration doivent être établies pour le produit et le marché cible ; elles ne peuvent pas être supposées pour toutes les brosses à dents électriques.
Lorsque la validation identifie une défaillance ou une variation inattendue, l'équipe recherche si la cause racine est liée à un composant, une tolérance, une étape d'assemblage, un état d'outillage, un montage d'essai ou une décision de conception. La conclusion peut conduire à une correction contrôlée avant la validation.
Intégrer le contrôle qualité et la traçabilité à la production
Contrôles à la réception, en cours de processus et sur produit fini
Les contrôles qualité sont plus utiles lorsqu'ils sont liés à la spécification du produit. Les contrôles à la réception peuvent confirmer que les pièces achetées sont la version attendue et répondent aux exigences définies. Les contrôles en cours de processus peuvent identifier les problèmes avant qu'ils ne soient enfermés ou transmis à une opération ultérieure. L'examen du produit fini peut confirmer les critères de validation définis avant l'emballage ou l'expédition.
Les contrôles appropriés varient selon le produit et le risque. Un plan qualité documenté doit identifier ce qui est vérifié, comment cela est vérifié, qui peut prendre une décision de validation et ce qui se passe lorsqu'un produit ou un composant ne répond pas à l'exigence.
Non-conformité et décisions de validation
Un article non conforme doit être identifié et contrôlé afin qu'il ne soit pas utilisé ou validé par inadvertance. La disposition peut impliquer une correction, une ségrégation, une évaluation complémentaire ou une autre décision documentée. Si une correction est effectuée, le produit est revérifié par rapport à l'exigence pertinente avant validation.
Dossiers de traçabilité et contrôle des modifications
La traçabilité donne au fabricant un moyen de relier un produit ou un assemblage à des informations pertinentes telles que les révisions de composants, les lots de matériaux ou de fournisseurs, les dossiers d'assemblage, les résultats d'inspection et les modifications approuvées. Le système d'enregistrement exact diffère selon l'organisation et le produit. Sa valeur est pratique : lorsqu'un problème apparaît, l'équipe peut déterminer quelle configuration a été assemblée, quelles preuves existent et si une modification a affecté le résultat.
Le contrôle des modifications maintient ce dossier pertinent. Une modification d'un composant, d'un outil, d'un processus, d'un paramètre logiciel ou d'un élément d'emballage doit être évaluée et autorisée conformément au système qualité du produit avant d'être utilisée dans un assemblage de production.
Emballage, production pilote et préparation à la production de masse
L'emballage protège la configuration finie et présente les informations requises pour son marché cible. Il peut inclure le manche, la ou les têtes de brosse, les accessoires de chargement, les instructions et d'autres contenus approuvés. La conception de l'emballage doit être examinée parallèlement au produit afin que les besoins d'ajustement, d'étiquetage, de manipulation et de distribution soient traités avant validation.
La production pilote est une occasion contrôlée de vérifier si les pièces validées, l'outillage, les instructions d'assemblage, les gabarits, les méthodes de validation, l'emballage et les dossiers qualité fonctionnent ensemble dans un assemblage réaliste. Elle diffère de la simple production d'une petite quantité. Le pilote peut révéler des problèmes de répétabilité qui n'étaient pas visibles dans un prototype.
La préparation à la production de masse signifie que le produit, les composants, la documentation des processus, les contrôles qualité et les critères de validation sont alignés pour une fabrication répétable. Cela ne signifie pas que tous les risques ont disparu ; cela signifie que les problèmes ouverts ont été évalués et que le processus de production dispose d'une base contrôlée pour les gérer.
Ce que les acheteurs OEM doivent confirmer avant la production
Avant qu'une brosse à dents électrique ne passe en production de volume, un acheteur peut demander des clarifications sur :
- Les exigences produit approuvées, les dessins et le statut de révision.
- La configuration des composants sélectionnée, y compris le moteur, l'électronique, la batterie, le mode de recharge, le boîtier et l'agencement de la tête de brosse le cas échéant.
- L'échantillon ou la pré-série qui représente la configuration approuvée.
- Les preuves de validation et les critères d'acceptation adaptés au produit cible et au marché.
- La documentation qualité, le processus de non-conformité et l'autorité de libération.
- Les attentes en matière de traçabilité et de contrôle des modifications pour les composants et les enregistrements de production.
- La configuration de l'emballage et les informations qui doivent accompagner le produit.
Ces questions aident à aligner la définition du produit avec le plan de fabrication. Elles ne remplacent pas l'examen technique, réglementaire ou commercial spécifique au produit. Pour les questions de gestion de programme qui dépassent cette vue d'ensemble de la fabrication, voir le guide du processus OEM/ODM des brosses à dents électriques.