

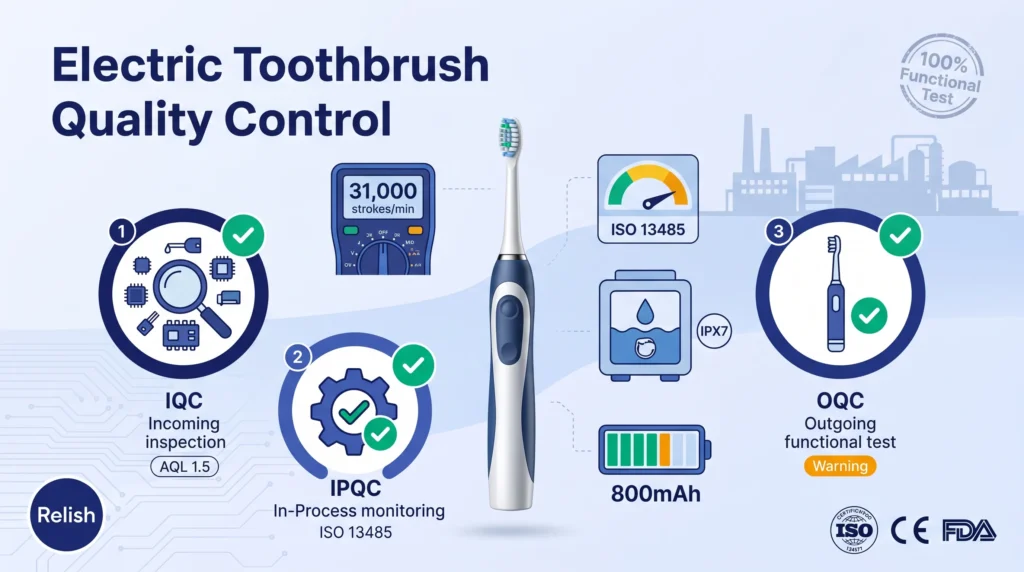
Contrôle qualité des brosses à dents électriques :
Guide de CQ OEM 2026
Une présentation complète du contrôle qualité des brosses à dents électriques dans une usine OEM de premier plan spécialisée dans les soins bucco-dentaires — IQC, IPQC, OQC, essais d’étanchéité, normes des brins et inspection avant expédition.
Références de taux de défauts basées sur les enregistrements de CQ documentés dans l'installation de production certifiée ISO 13485 de Relish Technology (Shenzhen, 2024–2025).
Points clés
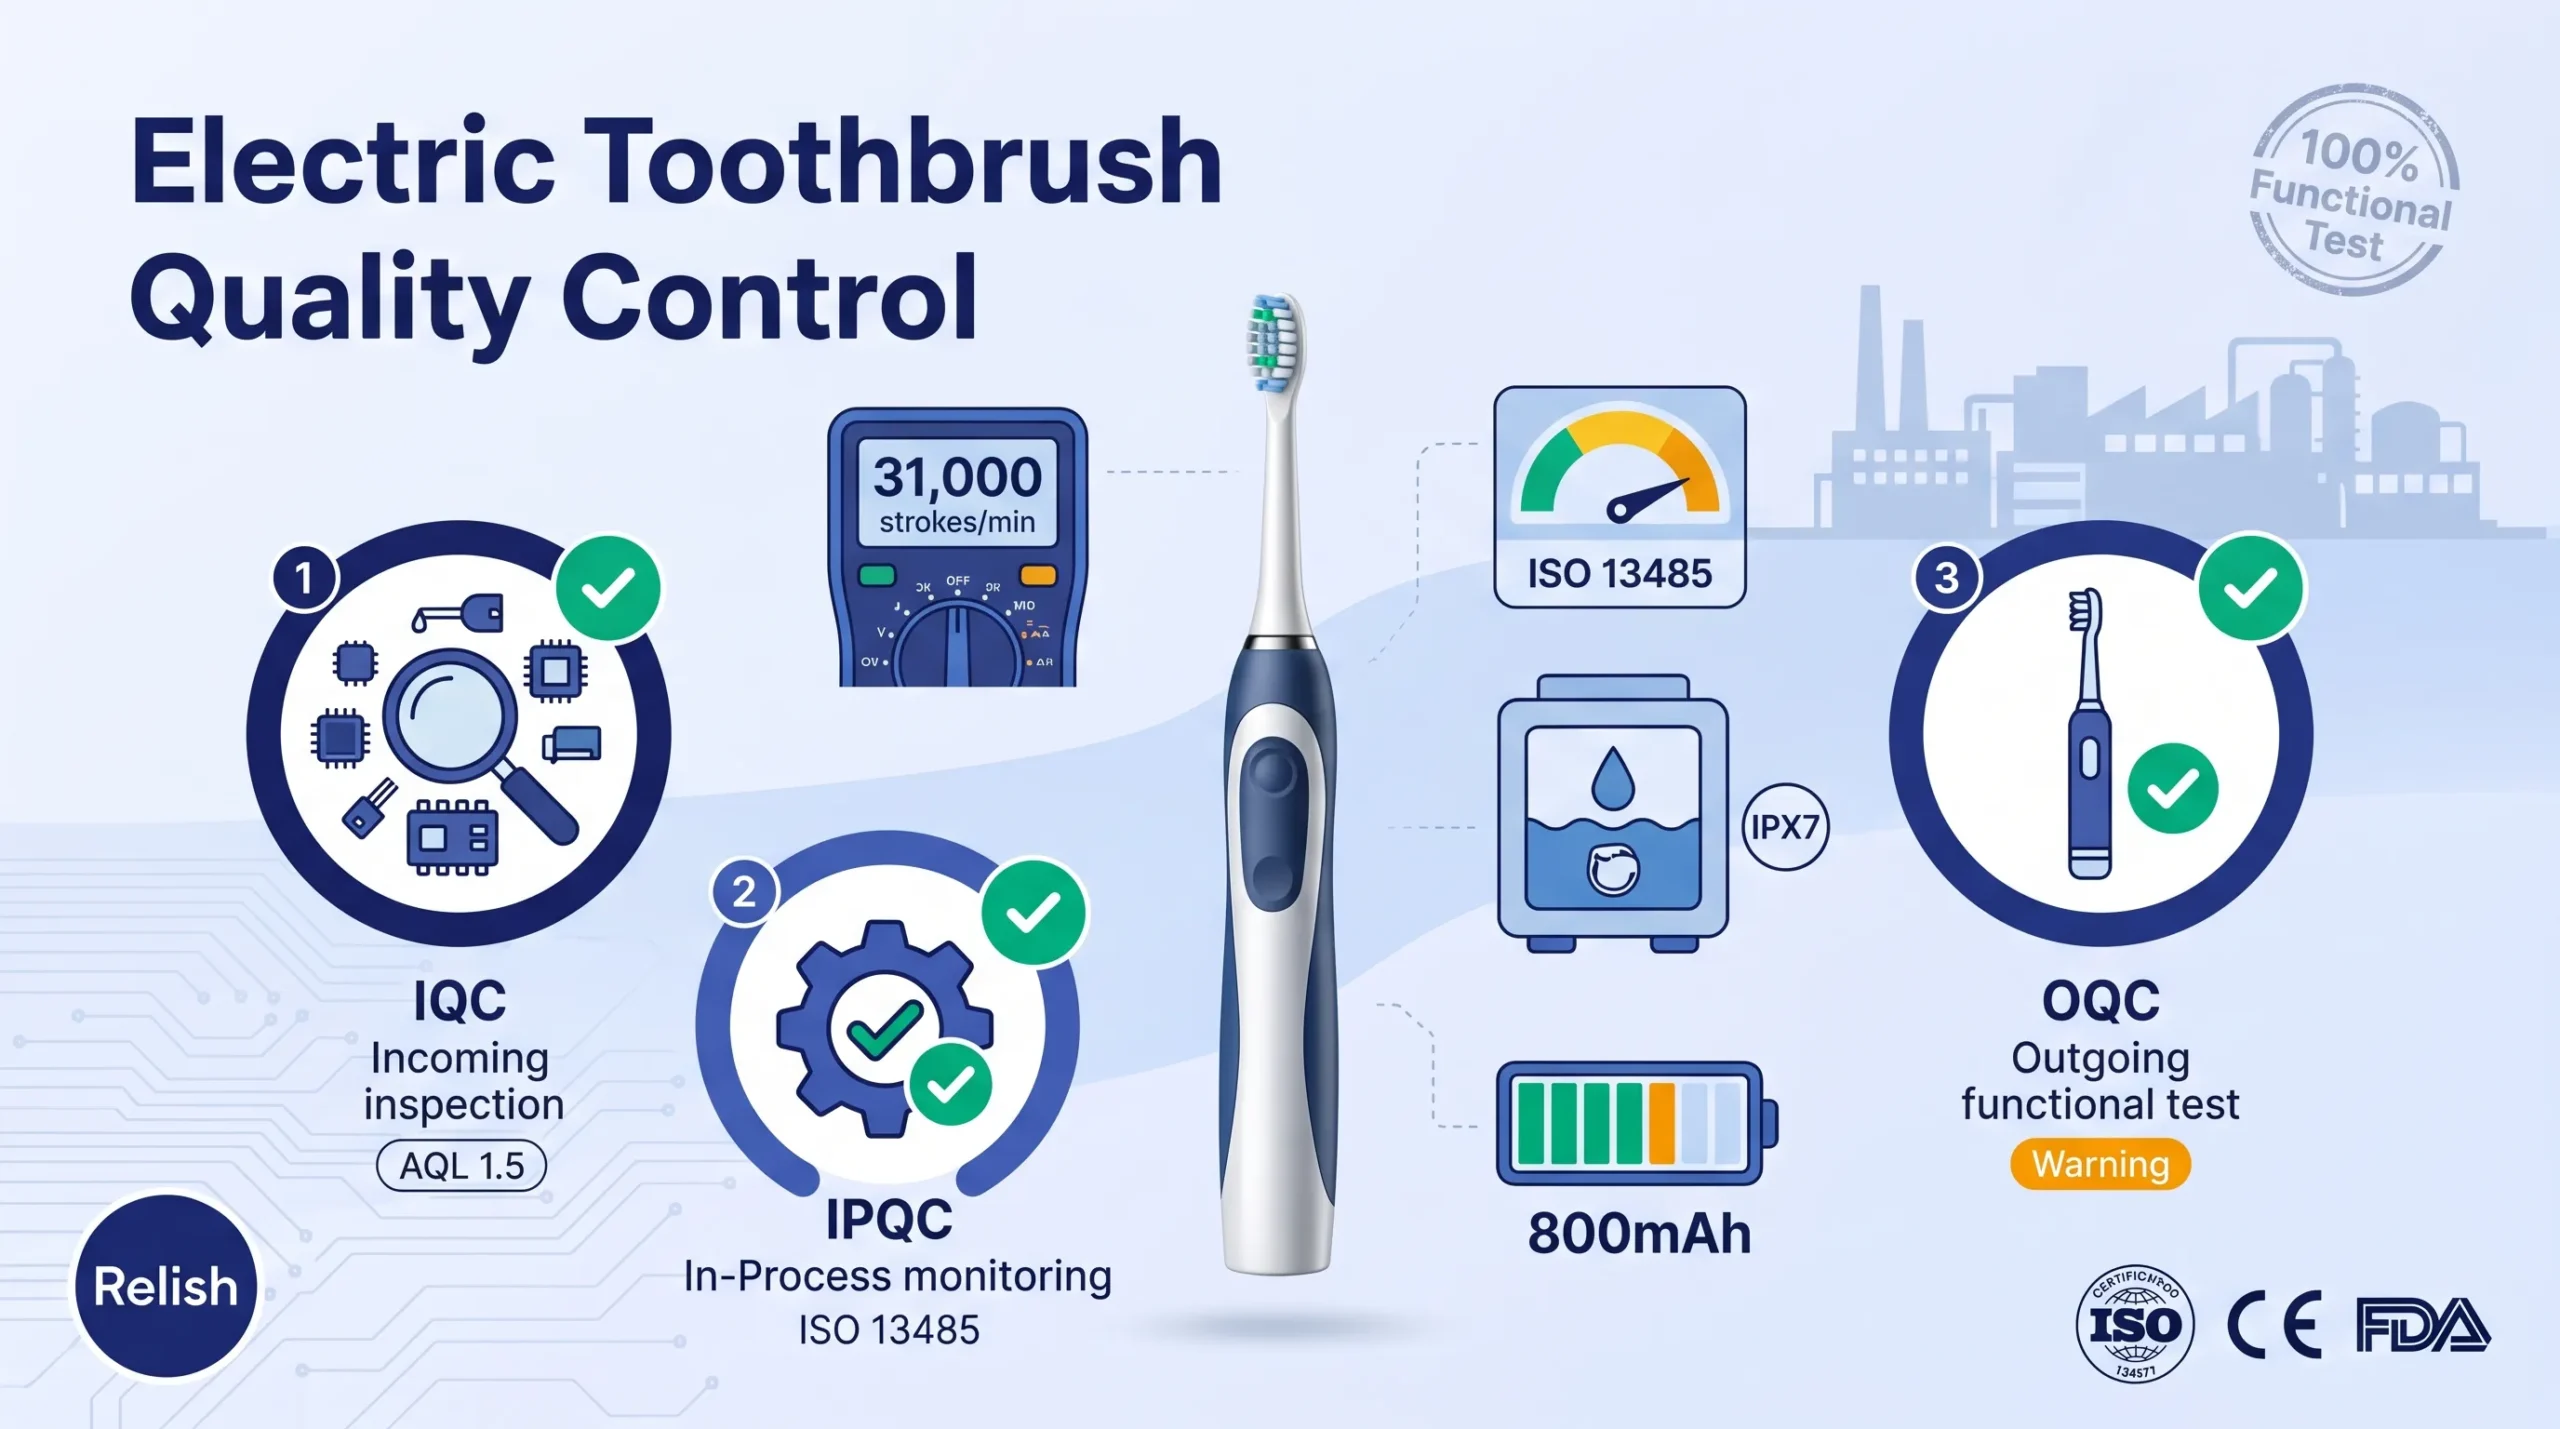
- Les principaux fabricants chinois de brosses à dents électriques obtiennent un taux de défauts inférieur à 0,3 % grâce à trois étapes de contrôle qualité : IQC → IPQC → OQC
- Un test fonctionnel à 100 % de chaque unité finie est non négociable — l'échantillonnage seul est insuffisant pour l'électronique
- La principale cause des défaillances en usage est l’emploi de batteries non conformes provenant de fournisseurs non qualifiés. Vérifiez toujours la certification UN 38.3 auprès des fournisseurs désignés (ATL, EVE, BYD, Samsung SDI)
- L'étanchéité IPX7 nécessite des tests en chambre d'immersion en usine — vérifiez que cet équipement existe avant de commander des brosses à dents électriques
- Selon les recommandations de l’ADA, le taux d’arrondissement des extrémités des brins doit dépasser 90 % — une exigence souvent non respectée dans les usines de brosses à dents électriques à bas coût
- L'inspection avant expédition (SGS/Bureau Veritas) sur les commandes de plus de 1 000 unités protège contre la substitution de production pendant le processus de contrôle qualité des brosses à dents électriques
Le contrôle qualité dans la fabrication de brosses à dents électriques est plus complexe que la plupart des propriétaires de marques ne le pensent. Contrairement aux biens de consommation passifs, les brosses à dents électriques sont des dispositifs électromécaniques qui doivent fonctionner de manière fiable dans des environnements humides — et elles vont dans la bouche des gens. Les conséquences d'un défaut de qualité sont graves : retours Amazon et avis négatifs à court terme, actions réglementaires et atteinte à la réputation de la marque à long terme.
Comprendre le processus de contrôle qualité des brosses à dents électriques vous permet de poser les bonnes questions lors de l'évaluation des fournisseurs OEM, et de définir des exigences de qualité contractuelles qui protègent votre marque. Ce guide explique chaque étape, de la réception des matières premières au chargement du conteneur.
Les trois étapes du contrôle qualité des brosses à dents électriques : IQC → IPQC → OQC
Un système complet de management de la qualité pour la production OEM de brosses à dents électriques couvre trois étapes distinctes de la production :
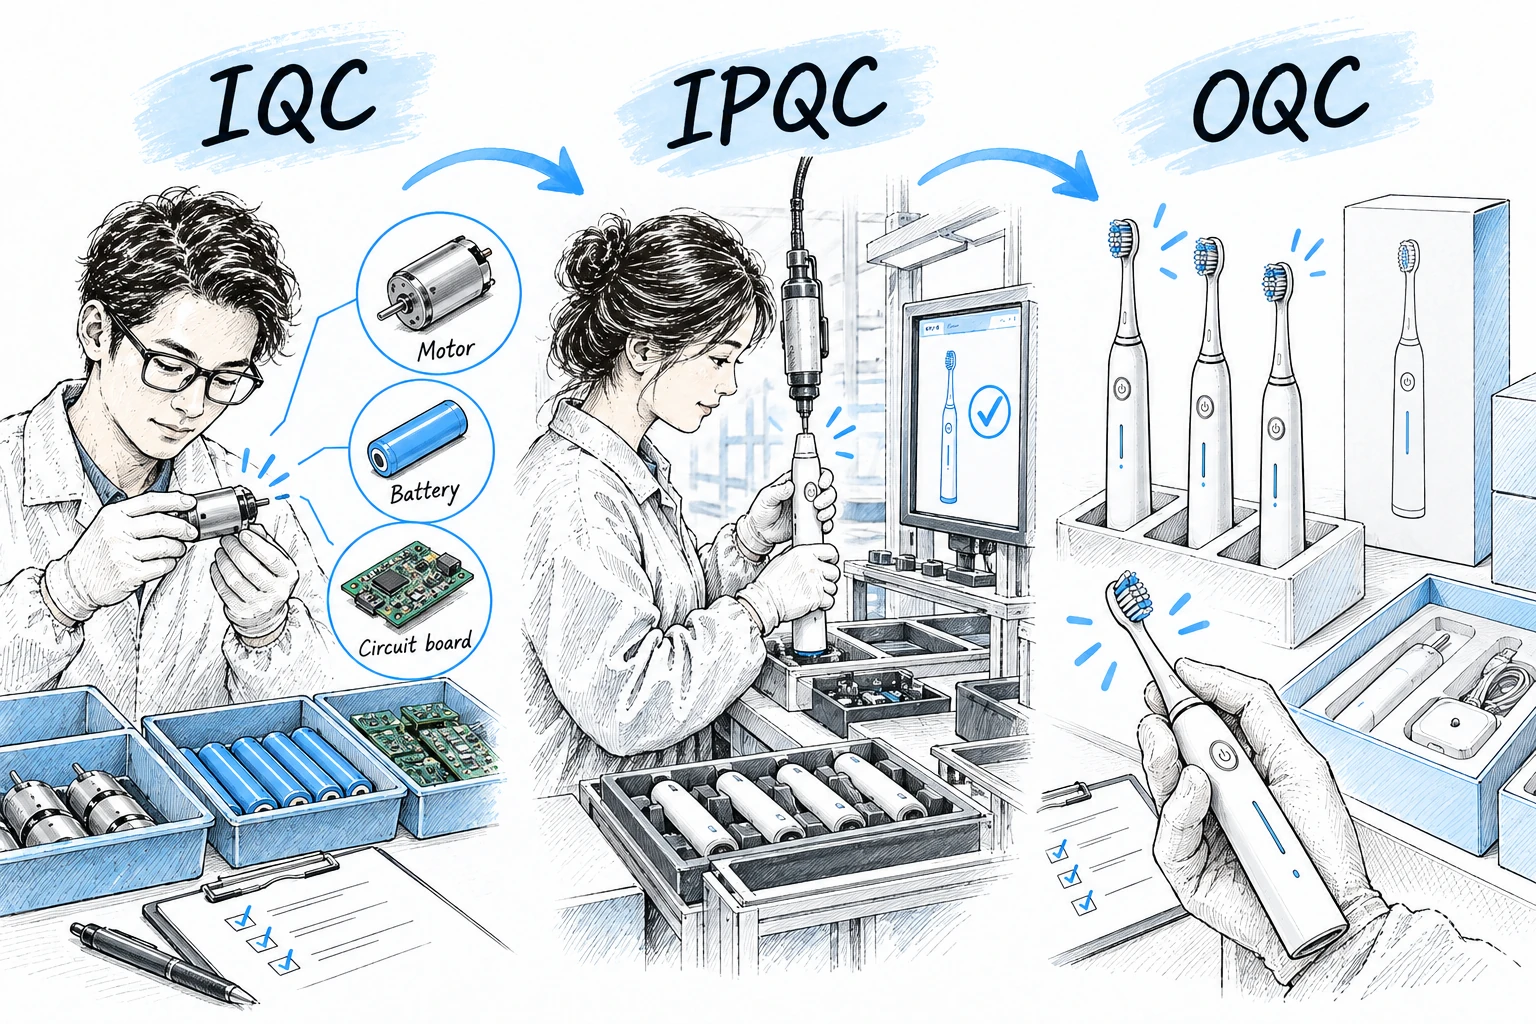
Étape 1 : Contrôle qualité à réception (IQC) des brosses à dents électriques
Le contrôle à réception (IQC) est la première étape du contrôle qualité des brosses à dents électriques et celle où les efforts ont le plus d’effet. Les composants non conformes qui passent l’IQC deviennent des produits finis défectueux, coûteux à corriger et parfois impossibles à rappeler une fois expédiés.
Composants critiques nécessitant un contrôle IQC à 100%
| Composant | Tests clés | Critères de réussite | Priorité |
|---|---|---|---|
| Moteur CC (sonique) | Fréquence de vibration (Hz), RPM, niveau sonore, consommation de courant | 31 000±500 oscillations/min ; moins de 45 dB ; courant conforme aux spécifications | Critique |
| Batterie Lithium-Ion | Capacité (mAh), tension, durée de vie, température ; certificat de test UN 38.3 requis | Écart par rapport à la capacité nominale inférieur ou égal à 5 % ; certificat d’essai UN 38.3 requis | Critique |
| PCB / Commande électronique | Continuité du circuit, fonction minuterie, changement de mode | Toutes les fonctions selon les spécifications ; pas de joints de soudure froids | Critique |
| Corps du manche (injection) | Tolérances dimensionnelles, finition de surface, correspondance des couleurs | Tolérances ±0,2mm ; correspondance des couleurs Pantone | Majeure |
| Poils en nylon | Diamètre (mm), matériau (nylon de qualité alimentaire), arrondi des extrémités selon les directives de l'ADA | Poils souples : 0,15 mm ; moyens : 0,2 mm ; plus de 90 % des extrémités arrondies en forme de boule | Critique |
| Composants d'étanchéité IPX | Dimensions du joint torique, élasticité du matériau, géométrie d'assise | Dureté Shore A 60–70 ; aucun espace sur le gabarit d'assemblage | Critique |
| Chargeur / Base de charge | Tension de sortie, régulation du courant, marquage CE/UL | 5 V ± 0,25 V ; 1 A ± 0,1 A ; marquages de certification présents | Critique |
Étape 2 : Contrôle Qualité en Cours de Fabrication (IPQC) pour la Fabrication de Brosses à Dents Électriques
L'IPQC surveille la qualité pendant l'assemblage des unités lors du processus de fabrication des brosses à dents électriques. Les problèmes détectés lors de l'IPQC coûtent bien moins cher à corriger que ceux découverts après l'assemblage complet. Les usines les plus avancées utilisent le Contrôle Statistique des Procédés (SPC) pour détecter les dérives qualité avant l'apparition de défauts.
Points de contrôle IPQC par étape de production
| Étape | Contrôle IPQC | Méthode | Fréquence des inspections |
|---|---|---|---|
| Installation du moteur | Spécification de couple, alignement de montage, cheminement des fils | Clé dynamométrique, visuel | Toutes les 50 unités |
| Assemblage PCB | Inspection optique automatisée (AOI), qualité des joints de soudure selon les normes de sécurité IEC 60335 | Machine AOI + visuel | 100% AOI |
| Installation de la batterie | Polarité, assise, qualité de soudure | Visuel + test de continuité | 100% |
| Assemblage du manche | Couple d'encliquetage, dimensions des jeux, aspect esthétique | Calibre Go/No-Go, visuel | Toutes les 100 unités |
| Touffetage des brins | Nombre de touffes, force d'ancrage, confirmation de l'arrondi des extrémités selon les directives de l'ADA | Test de traction, échantillon au microscope | Toutes les 200 têtes |
| Assemblage du joint IPX | Assise du joint torique, test d'étanchéité à l'air comprimé selon le IEC 60529 Code IP | Testeur de chute de pression | 100% |
| Application de l'étiquette/marquage | Position, adhérence, lisibilité, exactitude du texte réglementaire | Visuel + gabarit go/no-go | Toutes les 50 unités |
Contrôle Statistique des Procédés (SPC)
Le SPC utilise des données en temps réel de la production pour détecter les tendances avant qu'elles ne deviennent des défauts. Les usines de premier plan suivent des cartes de contrôle pour les paramètres critiques (fréquence du moteur, pression du joint IPX, tension de la batterie) et déclenchent des actions correctives lorsque les lectures approchent des limites de contrôle — avant qu'aucune unité défectueuse ne soit fabriquée.
Étape 3 : Contrôle Qualité Sortant (OQC) — 100% Test Fonctionnel pour les Brosses à Dents Électriques
L’OQC est le dernier contrôle qualité avant l’emballage. Pour les composants électroniques des brosses à dents électriques, la norme est de réaliser des tests fonctionnels sur 100% des produits, et non par échantillonnage. Le contrôle par échantillonnage des produits finis peut laisser parvenir des produits défectueux aux clients ; les tests sur chaque unité détectent tous les produits non conformes avant l’expédition.
Spécifications des tests fonctionnels
Tests d'étanchéité
Normes d'aspect
Vérification de l'emballage
Besoin d'un fabricant avec un contrôle qualité éprouvé pour les brosses à dents électriques ?
Relish Technology exploite une installation de 20 000 m² certifiée ISO 13485 avec des taux de défauts documentés inférieurs à 0,3%. Demandez un échantillon de contrôle qualité dès aujourd'hui.
Demander un échantillon de contrôle qualité →Système de classification des défauts pour le contrôle qualité des brosses à dents électriques
Les défauts sont classés en trois niveaux qui déterminent leur traitement dans le processus de contrôle qualité des brosses à dents électriques :
| Classe | Définition | Exemples | Action | Niveau AQL |
|---|---|---|---|---|
| Critiques | Risque de sécurité ou non-conformité réglementaire | Défaillance de batterie, rupture d'étanchéité, risque de choc électrique, tension incorrecte | Rejet de la totalité du lot ; analyse des causes profondes requise | AQL 1,5 (tolérance zéro) |
| Défauts majeurs | Défaillance fonctionnelle affectant l'utilisabilité | Moteur sous-spécification, mode de brossage manquant, dysfonctionnement de la minuterie, perte de poils | Mise en lot en attente, reprise ou rejet | NQA 1.5 |
| Défauts mineurs | Défaut esthétique n'affectant pas la fonction | Rayure de surface (pas sur la poignée), légère variation de couleur, pli de l'emballage | Enregistrer et libérer avec approbation écrite | AQL 2,5 |
Qualité des poils : le facteur de contrôle qualité le plus négligé dans la fabrication des brosses à dents électriques
La qualité des poils est fréquemment sous-spécifiée par les propriétaires de marques et sous-inspectée par les usines fabriquant des brosses à dents électriques. Pourtant, la qualité des poils affecte directement les résultats dentaires et génère certaines des plaintes les plus courantes des consommateurs.
Arrondi des extrémités des poils : la norme ADA
L’ADA (American Dental Association) exige qu’au moins 90 % des extrémités des brins soient correctement arrondies (en forme de boule) pour qu’une brosse à dents obtienne son approbation. Les extrémités non arrondies sont coupantes et provoquent des abrasions gingivales : c’est l’une des principales causes d’avis négatifs et de plaintes de professionnels dentaires.
Un arrondi correct des extrémités nécessite un processus mécanique séparé de mise en forme des boules après la coupe des poils. Les usines à bas coût sautent cette étape pour réduire le coût unitaire. Demandez toujours des photos d'inspection au microscope des extrémités des poils dans le cadre de votre protocole de contrôle qualité des brosses à dents électriques — cela est explicitement requis par le programme d'approbation de l'ADA.
Inspection avant expédition : votre dernière ligne de défense
Une inspection avant expédition par un tiers accrédité (SGS, Bureau Veritas, Intertek) fournit une vérification qualité indépendante après la fin de la production (généralement lorsque 80–100% des marchandises sont finies et emballées). Pour les commandes de plus de 1 000 unités, cet investissement est essentiel pour toute stratégie de contrôle qualité des brosses à dents électriques.
Ce qu'une inspection avant expédition doit couvrir
- Sélection aléatoire d'échantillons à partir des cartons (AQL 2,5 pour les défauts esthétiques)
- Tests fonctionnels : fréquence de vibration, tous les modes, minuterie, charge
- Test d'étanchéité (IPX5 minimum pour chaque échantillon)
- Exactitude de l'emballage : scan du code-barres, langue du manuel, exactitude de l'étiquette pour le marché de destination
- Test de chute du carton (1,2 m sur chaque face)
- Comptage de la quantité par rapport à la facture commerciale
- Vérification des documents : déclaration CE, étiquetage FDA et UN 38.3 pour le transport des batteries
Questions fréquentes
Approvisionnez-vous auprès d'une usine avec un taux de défauts <0,3%
Le système de contrôle qualité en trois étapes de Relish Technology, sa certification ISO 13485 et ses 15 ans d’expérience OEM assurent la qualité sur laquelle votre marque compte. Demandez dès aujourd’hui un audit d’usine et passez une commande d’échantillons.
Demander des échantillons et un rapport de contrôle qualité →Références et sources
- ISO. (2016). ISO 13485:2016 — Dispositifs médicaux — Systèmes de management de la qualité. Extrait de https://www.iso.org/standard/59752.html
- ANSI/ASQ. (2008). Z1.4-2008 : Procédures d'échantillonnage pour l'inspection par attributs. American Society for Quality. Récupéré de https://webstore.ansi.org/Standards/ASQ/ANSIZ12008
- CEI. (2020). IEC 60335-2-52 : Sécurité — Appareils d'hygiène bucco-dentaire. Commission électrotechnique internationale. Consulté sur https://www.iec.ch/
- ADA (American Dental Association). (2023). Exigences techniques du programme d'approbation des brosses à dents. ADA.org. Consulté sur https://www.ada.org/
- IEC. (2021). IEC 60529 : Degrés de protection procurés par les enveloppes (Code IP). Commission électrotechnique internationale. Consulté sur https://www.iec.ch/basecamp/pyramid/