

电动牙刷质量控制:
2026年OEM质量控制指南
全面解析世界级口腔护理OEM工厂的电动牙刷质量控制流程——涵盖来料检验、制程检验、出货检验、防水测试、刷毛标准及装运前检验。
缺陷率基准依据 Relish Technology 位于深圳、通过 ISO 13485 认证的生产基地在2024–2025年留存的质量控制记录。
要点速览
- 中国一流电动牙刷制造商通过来料检验(IQC)、制程检验(IPQC)和出货检验(OQC)三层质量控制,将缺陷率控制在0.3%以下
- 对每件成品进行100%功能测试是不可妥协的—— 仅靠抽样对电子产品是不够的
- 实际使用中发生故障的首要原因,是不合格供应商提供的劣质电池。务必核验指定供应商(ATL、EVE、BYD、Samsung SDI)的UN 38.3认证
- IPX7防水要求工厂内浸水舱测试——在订购电动牙刷前确认该设备存在
- 根据ADA指南,刷毛末端磨圆率必须超过90%——这也是低成本电动牙刷制造工厂常见的质量不合格项
- 对超过1,000台的订单进行出货前检验(SGS/Bureau Veritas),可防止量产过程中擅自替换约定产品或部件。
电动牙刷制造中的质量控制比大多数品牌方想象的更复杂。与无电子功能的普通消费品不同,电动牙刷是机电产品,必须在潮湿环境中可靠工作,而且会直接接触口腔。质量问题后果严重:短期会带来亚马逊退货和差评,长期则会引发监管处置并损害品牌声誉。
了解电动牙刷质量控制流程使您能够在评估OEM供应商时提出正确问题,并设定保护您品牌的合同质量要求。本指南解释了从原材料入库到集装箱装运的每个阶段。
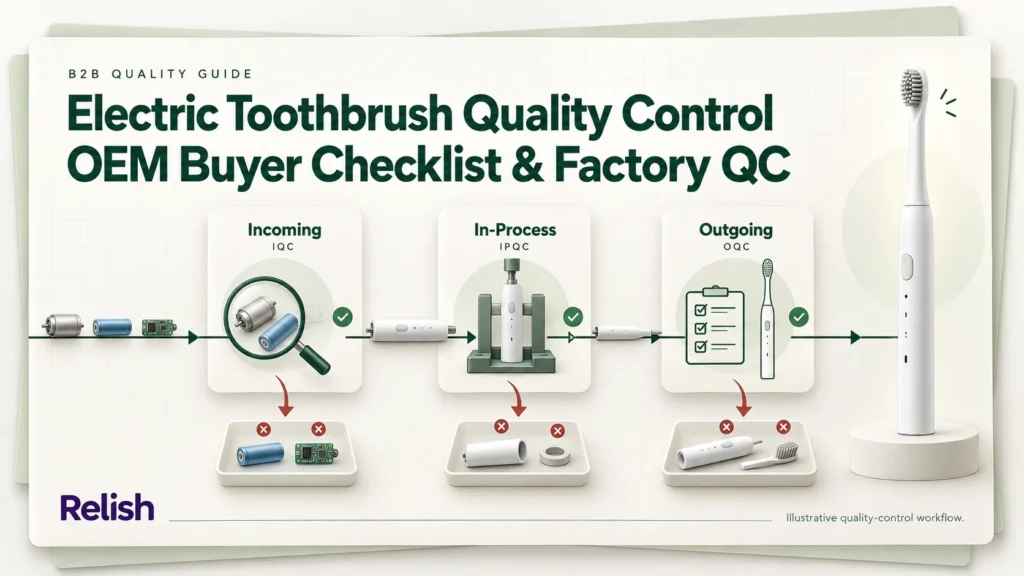
三层电动牙刷质量控制框架:来料检验 → 制程检验 → 出货检验
电动牙刷OEM生产的完整质量管理体系涵盖三个不同的生产阶段:
阶段1:电动牙刷来料质量控制
来料检验(IQC)是电动牙刷质量控制的第一道关口,也是投入最能产生效益的关键环节。未被来料检验拦截的不合格部件会变成有缺陷的成品,不仅修复成本高,出货后甚至可能无法召回。
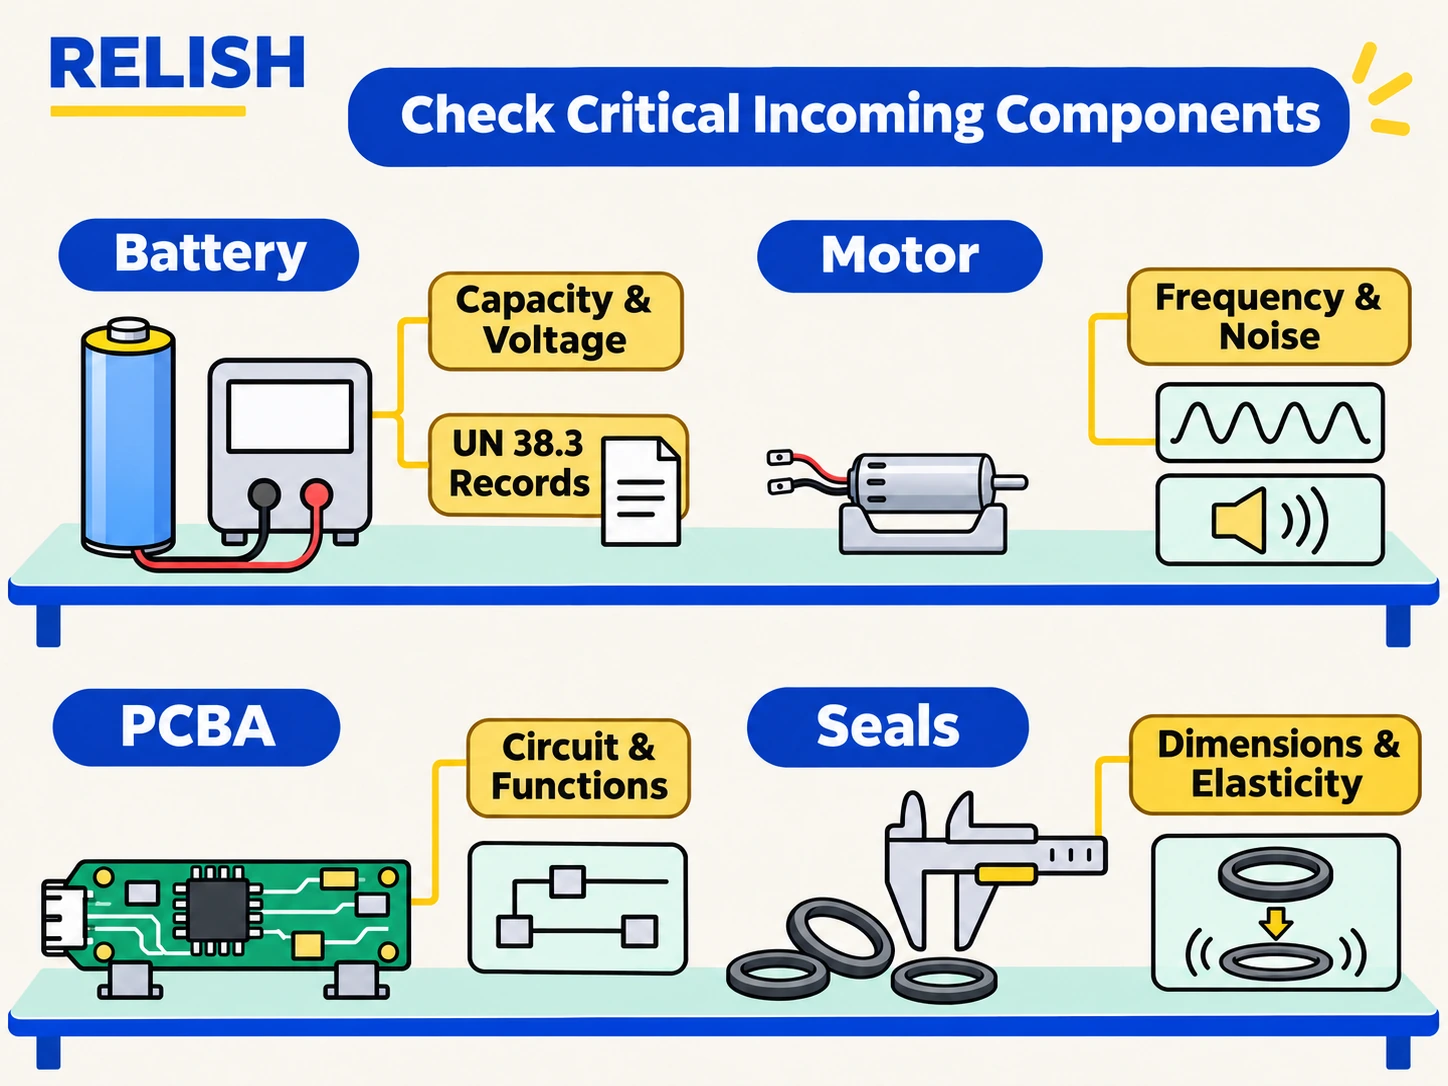
需要100%来料检验的关键组件
| 零部件 | 关键测试 | 合格标准 | 优先级 |
|---|---|---|---|
| 直流电机(声波) | 振动频率(Hz)、转速、噪音水平、电流消耗 | 每分钟31,000±500次振动;噪声低于45分贝;电流在规格范围内 | 关键 |
| 锂离子电池 | 容量(mAh)、电压、循环寿命、温度;需要UN 38.3测试证书 | 与额定容量的偏差不超过5%;需要 UN 38.3 测试证书 | 关键 |
| PCB/电子控制 | 电路连续性、定时器功能、模式切换 | 所有功能符合规格;无冷焊点 | 关键 |
| 手柄主体(注塑) | 尺寸公差、表面光洁度、颜色匹配 | ±0.2mm公差;潘通颜色匹配 | 主要 |
| 尼龙刷毛 | 直径(毫米)、材料(食品级尼龙)、符合ADA指南的毛尖磨圆情况 | 软毛:0.15毫米;中等硬度:0.2毫米;球状圆头毛尖比例超过90% | 关键 |
| IPX 密封组件 | O型圈尺寸、材料弹性、安装槽几何结构 | 邵氏A硬度60–70;在装配夹具上检查时无装配间隙 | 关键 |
| 充电器 / 充电底座 | 输出电压、电流调节、CE/UL 认证标志 | 5V±0.25V;1A±0.1A;认证标志齐全 | 关键 |
第二阶段:电动牙刷制造过程中的制程质量控制(IPQC)
IPQC在电动牙刷组装过程中监控产品质量。在制程中发现问题,整改成本远低于整机组装完成后再处理。最先进的工厂采用统计过程控制(SPC),在缺陷发生前识别质量漂移。
按生产阶段的IPQC检查点
| 阶段 | IPQC检查项 | 方法 | 检验频次 |
|---|---|---|---|
| 电机安装 | 扭矩规格、安装对位、布线路径 | 扭矩扳手、目视检查 | 每50台 |
| PCB组装 | 自动光学检测(AOI),焊点质量符合 IEC 60335 安全标准 | AOI设备 + 目视检查 | 100% AOI |
| 电池安装 | 极性、安装到位、焊接质量 | 目视检查 + 导通测试 | 100% |
| 手柄组装 | 卡扣扭矩、间隙尺寸、外观质量 | 通止规、目视检查 | 每100台 |
| 刷丝植毛 | 植毛孔数、锚固力、刷丝末端磨圆确认符合 ADA指南 | 拉力测试、显微镜抽样 | 每200个刷头 |
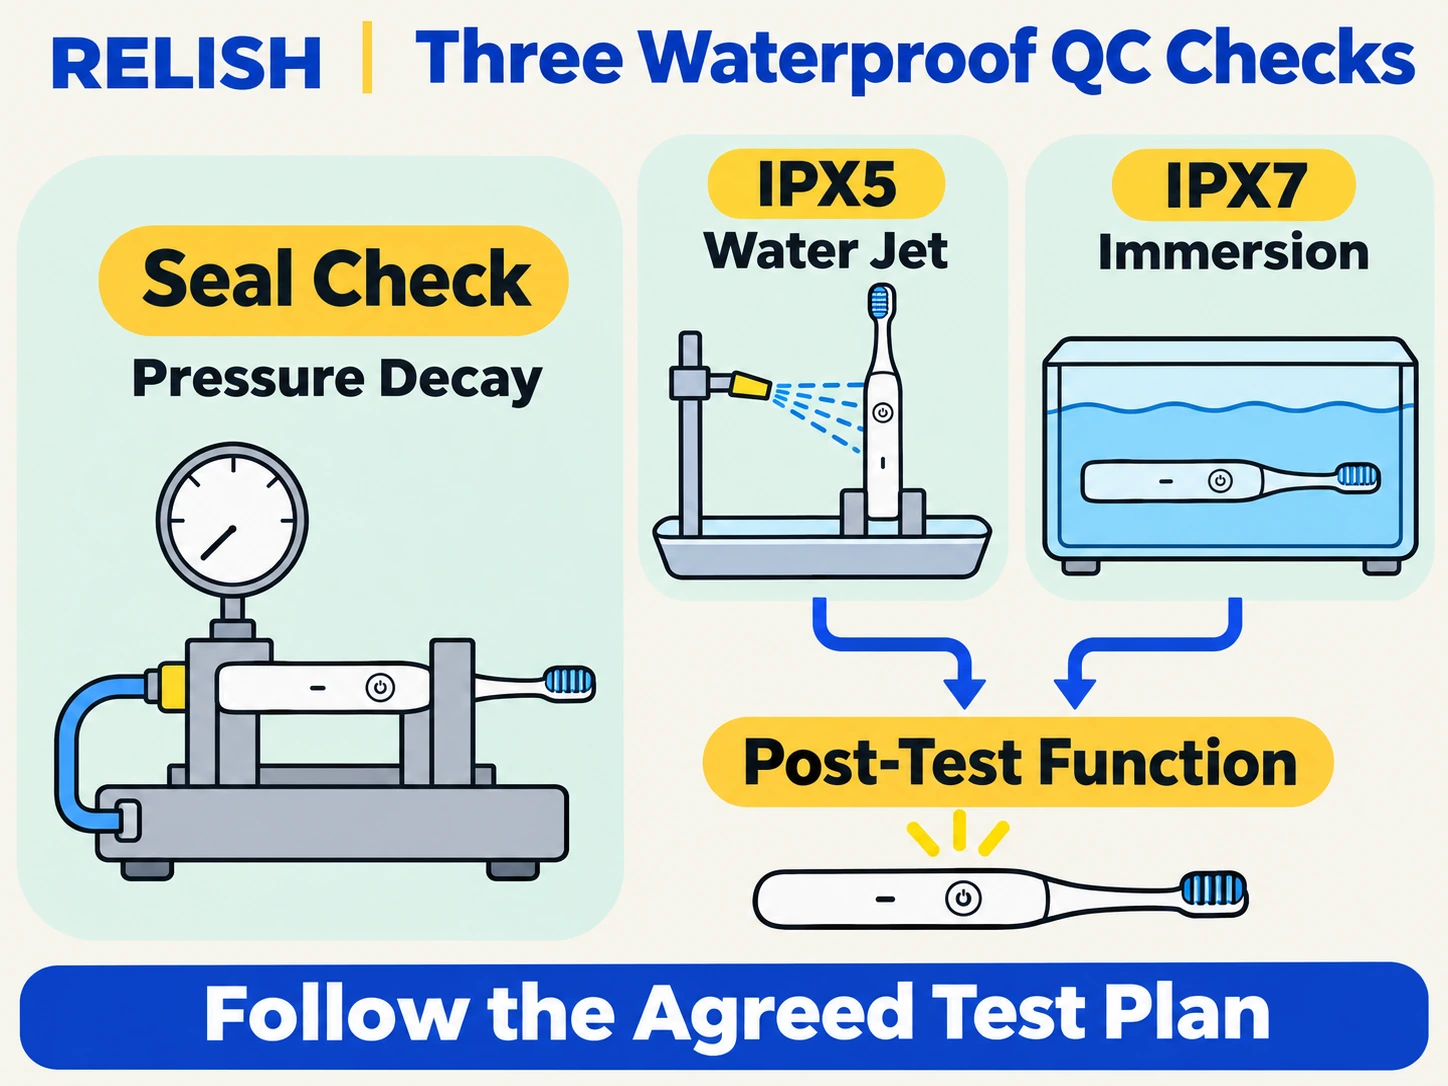
| IPX密封组装 | O型圈安装到位、压缩空气泄漏测试符合 IEC 60529 IP防护等级 | 压力衰减测试仪 | 100% |
| 贴标与品牌标识加工 | 位置、附着力、清晰度、法规文字准确性 | 目视检查 + 通止模板 | 每50台 |
统计过程控制(SPC)
SPC利用生产实时数据在缺陷形成前检测趋势。顶级工厂跟踪关键参数(电机频率、IPX密封压力、电池电压)的控制图,并在读数接近控制限时触发纠正措施——在制造出任何缺陷单元之前。
第三阶段:出货质量控制(OQC)——电动牙刷100%功能测试
OQC是产品包装前的最后一道质量关卡。电动牙刷质量控制中,电子产品的标准是100%全数功能测试,而非抽样测试。成品抽样检验可能让不合格产品流向客户;全数测试则能在出货前拦截每件不合格产品。
功能测试规格
外观标准
包装验证
需要质量控制体系经过验证的电动牙刷制造商?
Relish Technology 运营着一座通过 ISO 13485 认证、面积为20,000平方米的工厂,有记录可查的缺陷率低于0.3%。立即申请质量控制样品订单。
申请QC样品订单 →电动牙刷质量控制缺陷分类系统
缺陷分为三个等级,决定其在电动牙刷质量控制流程中的处理方式:
| 等级 | 定义 | 示例 | 处理措施 | AQL 等级 |
|---|---|---|---|---|
| 致命缺陷 | 安全风险或法规不合规 | 电池故障、防水失效、电击风险、电压错误 | 全部拒收,须进行根本原因分析 | AQL 1.5(零容忍) |
| 重大缺陷 | 影响使用功能的功能性故障 | 电机低于规格、缺失刷牙模式、定时器故障、刷毛脱落 | 暂缓批次放行、返工或拒收 | AQL 1.5 |
| 轻微缺陷 | 不影响功能的外观缺陷 | 表面划痕(非握柄处)、轻微色差、包装折痕 | 记录并凭书面批准放行 | AQL 2.5 |
刷毛质量:电动牙刷制造中最被忽视的QC因素
品牌方常常没有充分明确刷毛的质量规格,工厂对刷毛的检验也容易不足。然而,刷毛质量直接影响口腔护理效果,也是一些常见消费者投诉的原因。
刷毛末端磨圆:ADA标准
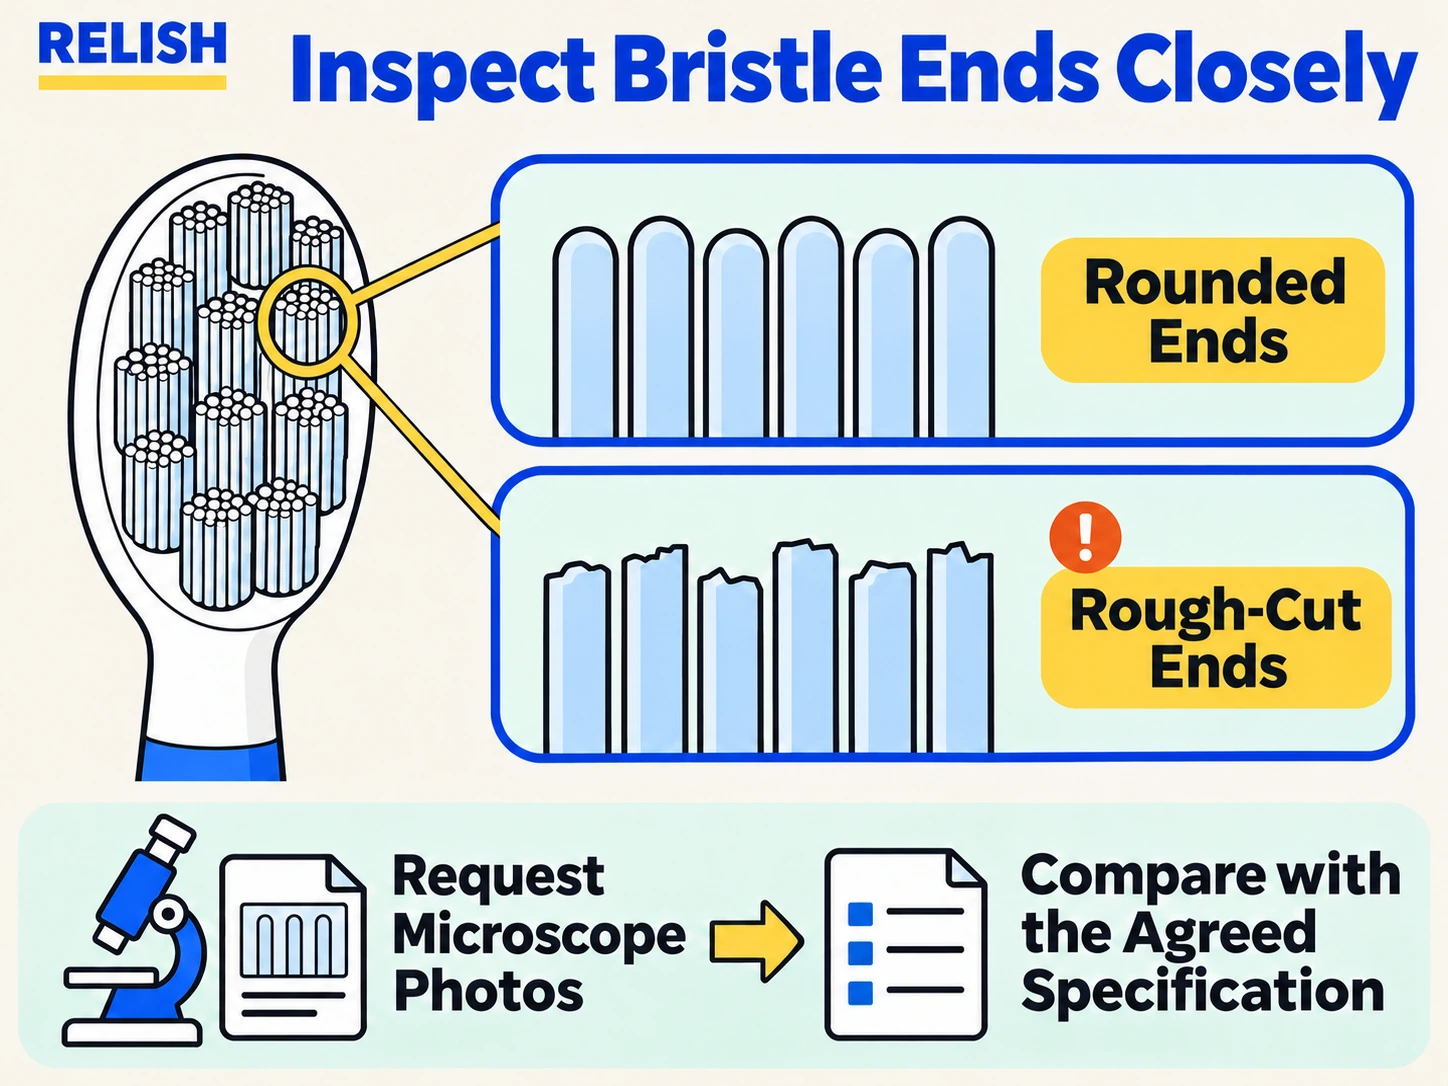
ADA(美国牙科协会)要求,牙刷要获得ADA认可,至少90%的刷毛末端必须充分磨圆(呈球状)。未经磨圆的刷毛末端较尖锐,会磨伤牙龈,这是造成负面评价和牙科专业人员投诉的主要原因之一。
刷毛剪切后,需要单独的机械磨圆工序,才能正确形成圆润毛尖。低成本工厂会为降低单件成本而省略这一步。请在电动牙刷质量控制规程中要求提供毛尖显微镜检验照片;这是ADA认可计划的明确要求。
出货前检验:您的最后一道防线
由认可的第三方(SGS、Bureau Veritas、Intertek)进行的出货前检验,可在生产完成后(通常当80–100%的货物完成并包装时)提供独立的质量验证。对于超过1,000件的订单,此项投入对于任何电动牙刷质量控制策略都至关重要。
出货前检验应涵盖的内容
- 从纸箱中随机抽样(外观缺陷按AQL 2.5标准)
- 功能测试:振动频率、所有模式、定时器、充电
- 防水测试(每个样品至少达到IPX5等级)
- 包装准确性:条码扫描、说明书语言、针对目标市场的标签准确性
- 纸箱跌落测试(1.2米高度,每个面跌落)
- 数量核对(与商业发票一致)
- 文件检查:CE符合性声明、FDA标签要求及电池运输所需的UN 38.3文件

常见问题
从缺陷率低于0.3%的工厂采购
Relish的三阶段QC系统、ISO 13485认证以及15年的OEM经验,可提供您的品牌所依赖的质量。立即申请工厂审核和样品订单。
申请样品及QC报告 →参考资料与来源
- 国际标准化组织(2016). ISO 13485:2016 — 医疗器械 — 质量管理体系. 摘自 https://www.iso.org/standard/59752.html
- ANSI/ASQ(2008年). Z1.4-2008:计数检验的抽样程序。 美国质量学会。检索自 https://webstore.ansi.org/Standards/ASQ/ANSIZ12008
- IEC。(2020年)。 IEC 60335-2-52:安全 — 口腔卫生器具. 国际电工委员会。检索自 https://www.iec.ch/
- 美国牙科协会(ADA)(2023)。 《牙刷认可计划技术要求》。 ADA.org。检索自 https://www.ada.org/
- IEC。(2021). IEC 60529:外壳防护等级(IP代码). 国际电工委员会。检索自 https://www.iec.ch/basecamp/pyramid/